Vlastnosti produktů

Extrémně nízký koeficient tepelné roztažnosti (hlavní výhoda)
Hlavní výhoda INVAR spočívá v extrémně nízkém koeficientu tepelné roztažnosti. V teplotním rozsahu od -100 stupňů do +200 stupňů je jeho průměrný koeficient lineární roztažnosti pouhých 1,2 × 10⁻⁶ / stupeň až 1,8 × 10⁻⁶ / stupeň, výrazně nižší než u běžné uhlíkové oceli (přibližně 11 × 10⁻mate⁻⁶ / stupeň) a přibližně 16 × nerezová ocel 10⁻⁶ / stupeň). V intervalu pokojové teploty do 100 stupňů může být jeho koeficient roztažnosti tak nízký, jako je 0,8 × 10⁻⁶ / stupeň až 1,2 × 10⁻⁶ / stupeň, a dokonce se přiblížit nulové expanzi v rámci specifických teplotních rozsahů. Tato vlastnost jej činí nenahraditelným v aplikacích s extrémně vysokými požadavky na rozměrovou tepelnou stabilitu, jako jsou přesné měřicí přístroje, laserové rezonátory a satelitní konstrukční prvky.

Dobrá plasticita a zpracování
INVAR vykazuje dobrou plasticitu a zpracovatelnost v žíhaném stavu s tažností až 30 % až 40 % a vysokým zmenšením plochy. Může podstoupit různé procesy tváření za studena, jako je válcování za studena, tažení za studena, lisování a ohýbání, a může být také vyráběno do různých forem, jako jsou desky, pásy, dráty a trubky pomocí konvenčních metod obrábění, jako je soustružení, frézování a vrtání. Má silný sklon k mechanickému zpevnění, proto se doporučuje používat ostré nástroje a vhodné řezné parametry.

Vynikající mechanické vlastnosti při nízkých-teplotách
INVAR nepodléhá tvárnému{0}}do{1}}křehkému přechodu v prostředí s nízkými-teplotami a zachovává si dobrou pevnost a houževnatost i při -196 stupních (teplota kapalného dusíku), aniž by došlo ke křehkému lomu při nízkých-teplotách. Tato vlastnost z něj činí základní materiál pro nosiče a skladovací nádrže zkapalněného zemního plynu (LNG), protože LNG je skladován při teplotě přibližně -162 stupňů, kde by běžná ocel byla vystavena silnému smršťování za studena. Nízký koeficient tepelné roztažnosti INVAR výrazně snižuje namáhání při smršťování za studena a zajišťuje strukturální bezpečnost skladovacích nádrží.

Dobrá rozměrová stabilita a organizační stabilita
INVAR může dosáhnout stabilní austenitické mikrostruktury a vynikající rozměrové stability prostřednictvím optimalizovaných procesů tepelného zpracování (žíhání + stabilizace). Během-dlouhodobého provozu jsou jeho rozměrové změny minimální, takže je vhodný pro přesné přístroje a metrologické normy, které vyžadují přísnou dlouhodobou-spolehlivost a rozměrovou stabilitu. Stabilizační úprava (udržení při 300-400 stupních po dobu 10-20 hodin) účinně eliminuje zbytková pnutí a snižuje rozměrový posun během následného použití.
Dobrý svařovací výkon
INVAR lze spojovat pomocí metod, jako je svařování TIG, odporové svařování a svařování elektronovým paprskem. Při svařování se doporučuje použít přídavný drát ze stejného materiálu INVAR, aby byla zajištěna nízká roztažnost svaru v souladu se základním materiálem. Žíhání-odlehčení pnutí je obvykle nutné po svařování, aby se eliminoval růst zrn nebo precipitované fáze, které se mohou vyskytovat v tepelně-zasažené zóně, čímž se zabrání změnám v místním koeficientu tepelné roztažnosti.
Technické specifikace
Chemické složení (ASTM F1684 / GB/T 15018) Zbývající množství
|
Živel |
Standardní požadavky |
Poznámky |
|
Ni |
35.0 - 37.0% |
Klíčový prvek s přibližně 36% obsahem niklu je rozhodující pro dosažení vlastnosti nízké expanze, určující Curieův bod a invar efekt. |
|
Fe |
Zbývající množství (asi 64 %) |
Matricové prvky, které tvoří plošně{0}}centrovanou kubickou (FCC) austenitickou strukturu s niklem |
|
C |
Menší nebo rovno 0,05 % |
Přísně kontrolujte, aby se zabránilo tvorbě karbidů, které mohou poškodit rozměrovou stabilitu |
|
Mn |
Menší nebo rovno 0,60 % |
Přísná kontrola; nadměrné úrovně mírně zvýší koeficient roztažnosti |
|
Si |
Menší nebo rovno 0,30 % |
Přísná kontrola |
|
P |
Menší nebo rovno 0,020 % |
Nadměrné množství nečistot může zhoršit houževnatost při nízkých{0}}teplotách a zpracovatelnost za tepla. |
|
S |
Menší nebo rovno 0,020 % |
Přísně kontrolované prvky nečistot |
|
spol |
Menší nebo rovno 1,0 % |
Stopové prvky, které obvykle existují jako nečistoty |
|
Cr |
Menší nebo rovno 0,50 % |
Stopové prvky, které obvykle existují jako nečistoty |
|
Cu |
Menší nebo rovno 0,50 % |
Stopové prvky, které obvykle existují jako nečistoty |
Fyzikální vlastnosti
|
Vlastnictví |
Hodnota/Rozsah |
Testovací podmínky |
|
Hustota |
8,05 g/cm³ |
Pokojová teplota (20 stupňů) |
|
Bod tání |
1427 - 1430 stupeň |
- |
|
Curieova teplota |
230 stupňů (535 stupňů F) |
Nízká roztažnost po této teplotě zmizí. |
|
Tepelná vodivost (20 stupňů) |
10 - 13 W/(m·K) |
- |
|
Odpor |
0.78 - 0.82 μΩ·m |
Pokojová teplota |
|
Specifická tepelná kapacita |
515 J/(kg·K) |
Pokojová teplota |
|
Modul pružnosti (Youngův modul) |
140 - 150 GPa |
Pokojová teplota |
|
Magnetismus |
Feromagnetismus (pod Curieovým bodem) |
Curieův bod je přibližně 230 stupňů, nad nimiž přechází do paramagnetismu. |
Mechanické vlastnosti (Žíhaný stav, typické hodnoty)
|
Vlastnictví |
Typická hodnota |
Specifikace |
|
Pevnost v tahu |
450 - 550 MPa |
ASTM B348 |
|
Mez kluzu (0,2% offset) |
240 - 310 MPa |
ASTM B348 |
|
Prodloužení |
Větší nebo rovno 30 % (typicky 35–40 %) |
ASTM B348 |
|
Zmenšení plochy průřezu- |
Větší nebo rovno 40 % |
- |
|
Tvrdost |
120 - 150 HV / Menší nebo rovno 70 HRB |
- |
Poznámka: Po deformaci za studena lze výrazně zvýšit pevnost INVARu (pevnost v tahu až 800-1000 MPa), ale odpovídajícím způsobem klesá jeho tažnost. Materiály za studena jsou vhodné pro aplikace s vyššími požadavky na pevnost.
Výkon tepelné expanze (ukazatel výkonu jádra)
|
Teplotní rozsah |
Průměrný koeficient lineární expanze (×10⁻⁶ / stupeň) |
Poznámka |
|
20 - 50 stupeň |
0.6 |
Téměř-nulový rozsah rozšíření |
|
20 - 100 stupeň |
0.8 - 1.8 |
Hlavní výhody Rozsah teplot |
|
20 - 200 stupeň |
1.7 - 2.0 |
- |
|
20 - 300 stupeň |
4.9 - 5.1 |
Jak se přibližuje Curieho bodu, koeficient expanze se zvyšuje |
|
20 - 400 stupeň |
7.8 - 8.0 |
Koeficient expanze prudce vzroste po překročení Curieho bodu |
|
20 - 500 stupeň |
9.7 - 10.0 |
Návrat k normálnímu chování při tepelné roztažnosti |
Poznámka: Nízká expanzní vlastnost INVAR závisí na jeho feromagnetismu. Jakmile teplota překročí Curieův bod (přibližně 230 stupňů), efekt magnetostrikce zmizí a koeficient tepelné roztažnosti se prudce zvýší na úroveň srovnatelnou s běžnou ocelí (asi 12 × 10⁻⁶ / stupeň až 15 × 10⁻⁶ / stupeň). Proto není vhodný pro prostředí s vysokou-teplotou.
Použitelná média
1. Atmosférické prostředí: Odolnost proti korozi je lepší než u běžné uhlíkové oceli a blíží se úrovni austenitické nerezové oceli.
2. Sladkovodní a slabě kyselá média: Dobrá odolnost proti korozi.
3. Nízkoteplotní-tekutiny: Jako kapalný dusík (-196 stupňů) a zkapalněný zemní plyn (LNG, -162 stupňů).
4. Vakuové prostředí: Vhodné pro konstrukční součásti kosmických lodí a přesné přístroje.
5. Přesný přístrojový olej a izolační média: Dobrá kompatibilita.
Poznámka: INVAR je náchylný k důlkové korozi a koroznímu praskání v prostředí-obsahujícím síru nebo v solné mlze. Při dlouhodobém vystavení vlhkému nebo korozivnímu prostředí se doporučuje povrchová ochrana, jako je galvanické pokovování (např. niklování, zinkování) nebo lakování.
Výkon při vysokých{0}}teplotách
Chování tepelné roztažnosti INVAR je jedním z jeho nejdůležitějších ukazatelů výkonnosti. Níže jsou uvedeny typické referenční hodnoty pro změnu koeficientu tepelné roztažnosti s teplotou:
|
Teplotní rozsah |
Průměrný koeficient lineární expanze (×10⁻⁶ / stupeň) |
Poznámka |
|
20 - 50 stupeň |
0.6 |
Téměř{0}}nulová inflace |
|
20 - 100 stupeň |
0.8 - 1.8 |
Rozsah provozních teplot jádra |
|
20 - 200 stupeň |
1.7 - 2.0 |
- |
|
20 - 300 stupeň |
4.9 |
Koeficient roztažnosti výrazně stoupá nad 200 stupňů |
Dlouhodobá-tepelná a rozměrová stabilita:
INVAR vykazuje dobrou mikrostrukturální stabilitu a minimální rozměrové změny při provozu při teplotách nižších nebo rovných 200 stupňům po delší dobu. Během dlouhodobého skladování při pokojové teplotě však může- dojít k drobným rozměrovým změnám (smrštění věkem). U vysoce přesných dílů se doporučuje provést stabilizační ošetření (udržení při 300-400 stupních po dobu 10–20 hodin), aby se eliminovala zbytková napětí, stabilizovala austenitická struktura a snížil se rozměrový posun během následného použití. INVAR je zvláště citlivý na rychlost chlazení během tepelného zpracování. Rychlé ochlazení může vést k přesycení austenitu, což má za následek transformaci precipitační fáze během pozdějšího použití a způsobující změny v koeficientu tepelné roztažnosti.
Systém tepelného zpracování
Tepelné zpracování INVAR má rozhodující vliv na konečnou mikrostrukturní stabilitu a rozměrovou přesnost, přičemž společné specifikace jsou následující:
1. Žíhání (pro zmírnění napětí při obrábění a stabilizaci mikrostruktury): Zahřejte na 815-830 stupňů (1525 stupňů F), udržujte 0,5 hodiny na palec tloušťky, pec ochlazujte rychlostí menší nebo rovnou 200 stupňů F za hodinu a po ochlazení pod 600 stupňů F ochlaďte vzduchem.
2. Stabilizační ošetření (doporučeno pro vysoce přesné součásti): Udržujte při 300-400 stupních po dobu 10-20 hodin, poté pomalu ochlaďte na pokojovou teplotu, abyste odstranili zbytková napětí, stabilizovali austenitické mikrostruktury a minimalizovali rozměrový posun.
3. Ošetření pro odstranění pnutí (po obrábění): Podržte při 200-300 stupních po dobu 1-2 hodin, poté ochlaďte vzduchem, abyste zabránili deformaci způsobené řezným napětím.
Poznámka: INVAR je vysoce citlivý na rychlost chlazení během tepelného zpracování. Všechny tepelné úpravy musí být prováděny pomocí metod pomalého chlazení; rychlé ochlazení (jako je kalení vodou) může vést k nestabilní mikrostruktuře a následným rozměrovým změnám.
Zpracovatelnost
INVAR má dobrou obrobitelnost, ale je třeba věnovat pozornost jeho sklonu ke zpevnění:
|
Způsob zpracování |
Doporučené parametry/metody |
Poznámky |
|
Práce za studena |
Válcování za studena, tažení za studena, ražení, ohýbání |
Žíhaný stav nabízí nejlepší tvarovatelnost. Pozor na odpružení. |
|
Mechanické obrábění |
Soustružení, frézování, vrtání |
Vybírejte ostré řezné nástroje a vhodné řezné parametry a dbejte na mechanické zpevnění. |
|
Svařování |
TIG svařování, odporové svařování, svařování elektronovým svazkem |
Doporučuje se použít výplňový drát INVAR ze stejného materiálu a následně žíhání-odlehčení pnutí po svařování |
|
Práce za tepla |
Kování, válcování za tepla |
Teplotní rozsah je úzký (850-1200 stupňů) a je přísně kontrolován. |
|
Chemické leptání |
Lze provést |
Vhodné pro přesné zpracování tenkých plechů |


INVAR (4J36) je navržen pro přesné aplikace s extrémně vysokými požadavky na rozměrovou stabilitu a doporučuje se pro použití v následujících oblastech:
Aplikační pole
-
Přesné přístroje a metrologické vybavení (klasické aplikace)
Metrologické etalony pro měření délek (měrky, pravítka, geodetické základní měřítka), přesné optické přístroje (interferometry, spektrometry, mikroskopy), laserová zařízení (laserové rezonátory, systémy navádění paprsků), hlavně dalekohledy a nosné konstrukce. Nízká expanzní charakteristika INVAR zajišťuje, že si přístroje udrží geometrickou přesnost a stabilitu optického vyrovnání při různých teplotách prostředí. -
Aerospace
Konstrukční součásti družicové kamery, podpůrné součásti systému tepelného řízení kosmických lodí, kompenzátory palivového potrubí raketových motorů, pouzdra gyroskopů, konstrukční součásti akcelerometrů, udržující rozměrovou stabilitu v prostředí s extrémními teplotami ve vesmíru (-200 stupňů až +150 stupňů). -
Kryogenika a skladování a přeprava LNG (základní aplikace)
Vnitřní stěny membránových -zásobníků LNG na nosičích LNG (kontejnmentové systémy pro náklad), nosné konstrukce nádrží LNG, kryogenní termostaty, nosné konstrukce supravodivých magnetů. INVAR udržuje extrémně nízkou tepelnou kontrakci při skladovací teplotě LNG -162 stupňů, čímž zabraňuje praskání nádrže. -
Elektronický a telekomunikační průmysl
Mikrovlnné rezonátory, kryty filtrů, pouzdra a podpěry oscilátorů, rámy vodičů integrovaných obvodů, podpěrné rámy waferů a stolů obrobků litografických strojů, zajišťující frekvenční stabilitu a přesnost polohování na-úrovni nanometrů. -
Polovodičová a přesná výroba
Přesné polohovací platformy polovodičových litografických strojů, vakuové komory v iontových implantátorech a leptačkách, vysoce přesná jádra a dutiny vstřikovacích forem. -
Kvantová technologie a výzkum
Vnitřní stěny kryostatů dilučních chladniček pro kvantové výpočty, konstrukční součásti atomových hodin, nosné konstrukce detektorů částic, magnetické obvody spektrometrů. -
Automobilová a strojírenská výroba
Vysoce{0}}přesné vstřikovací formy, -jádra forem pro tlakové lití, přesná měřidla a kontrolní přípravky, nízko-expanzní prvky z bimetalických pásů. -
Bimetalové prvky
Jako materiál s nízkou -expanzní vrstvou pro bimetalové pásy v kombinaci s vysoce -expanzní vrstvou vytvářejí bimetalové desky používané v zařízeních pro měření a kontrolu teploty.
Dodávka a přizpůsobení
Nabízíme flexibilní a spolehlivá řešení dodavatelského řetězce, abychom zajistili, že obdržíte materiály INVAR(4J36), které dokonale odpovídají požadavkům vašeho projektu.
|
Formulář |
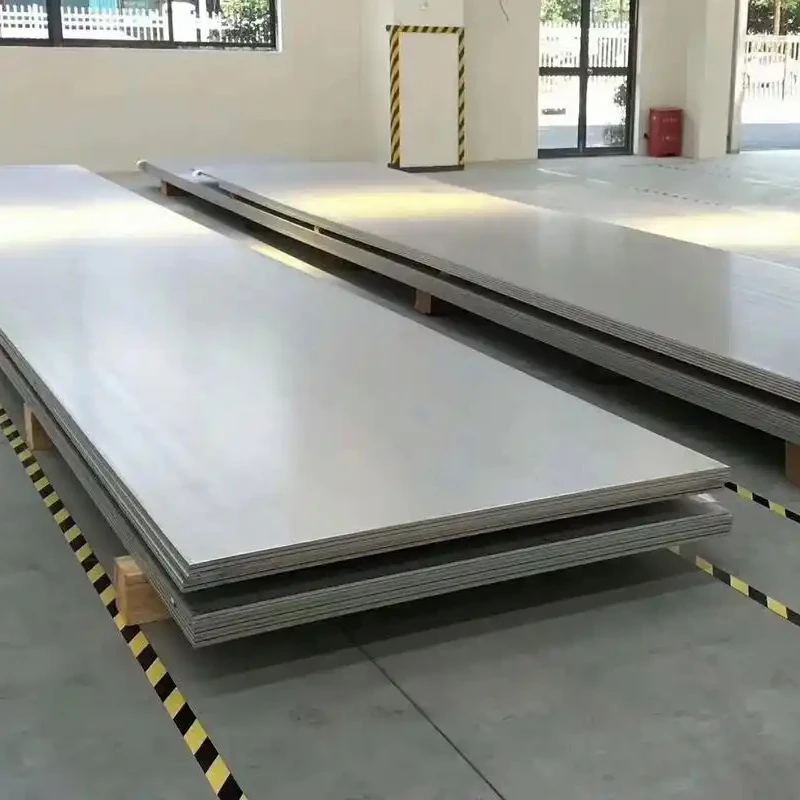
 List/talíř
|
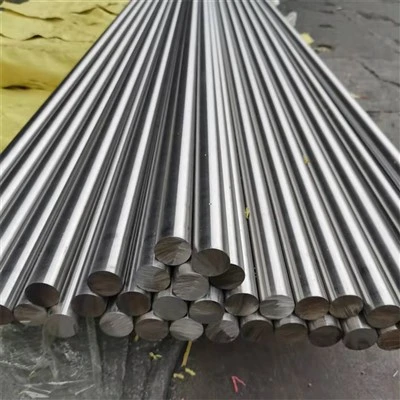
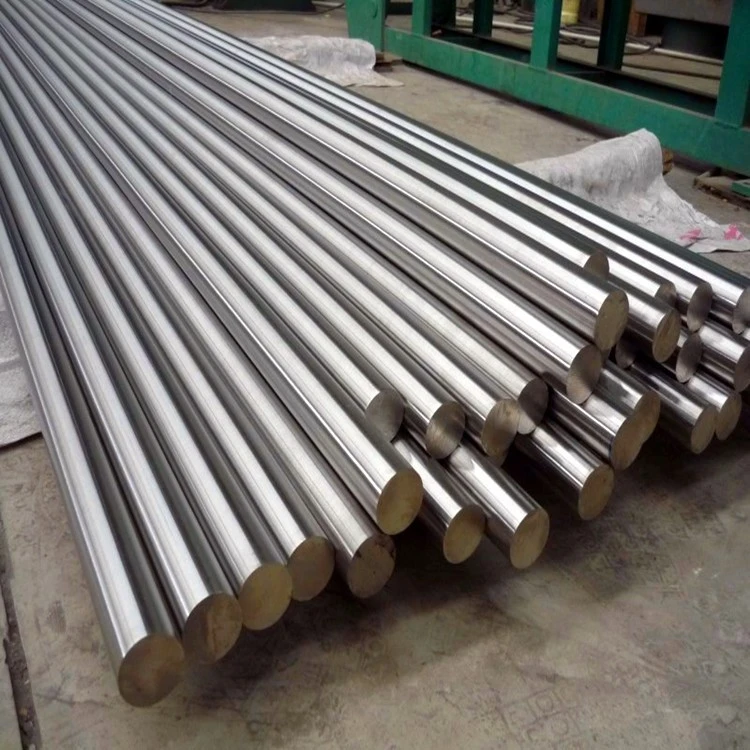
 Tyč/tyč
|
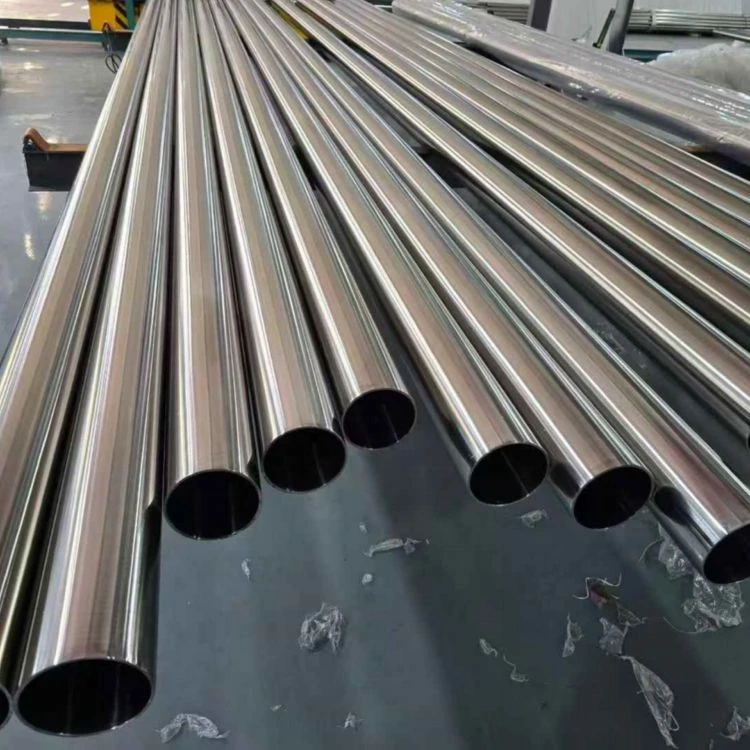
 Trubka / Trubka
|
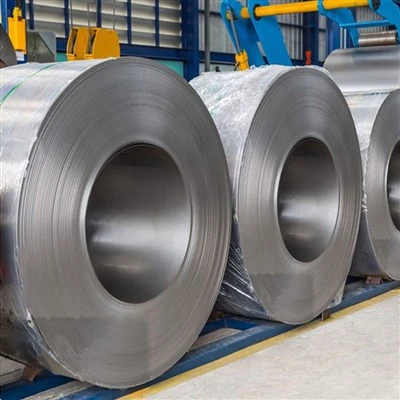
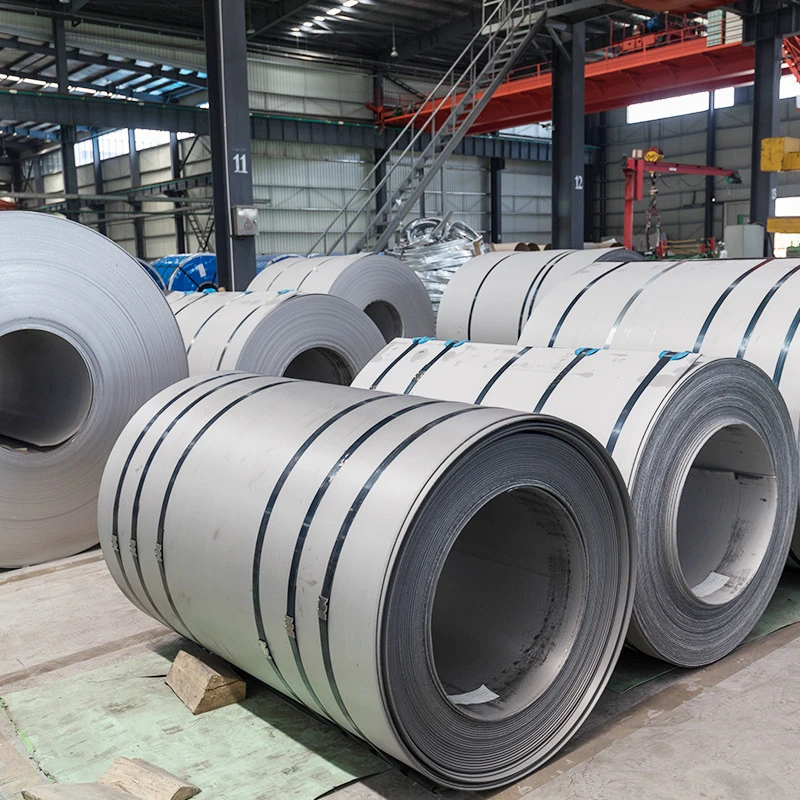
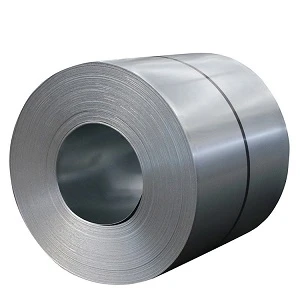 Pásová/listová cívka
|
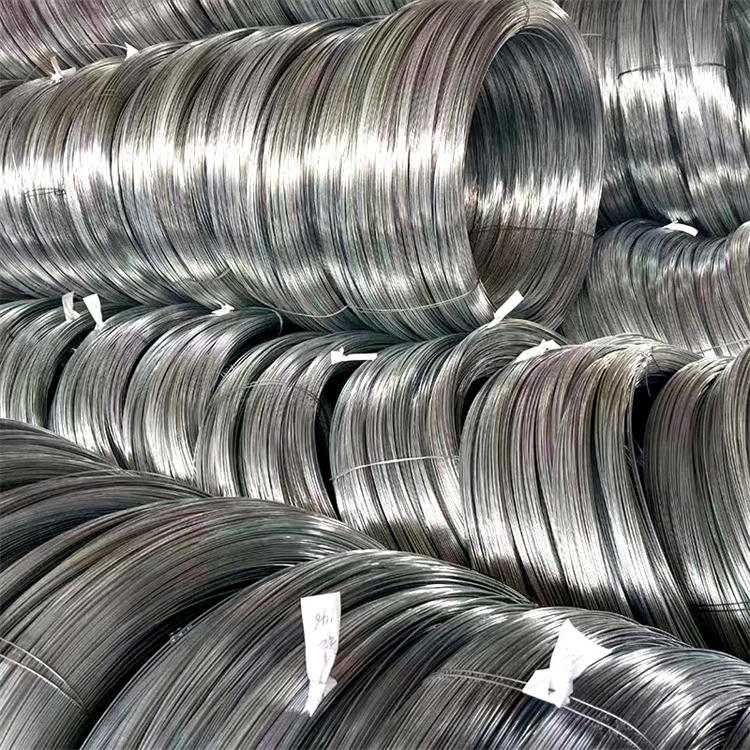
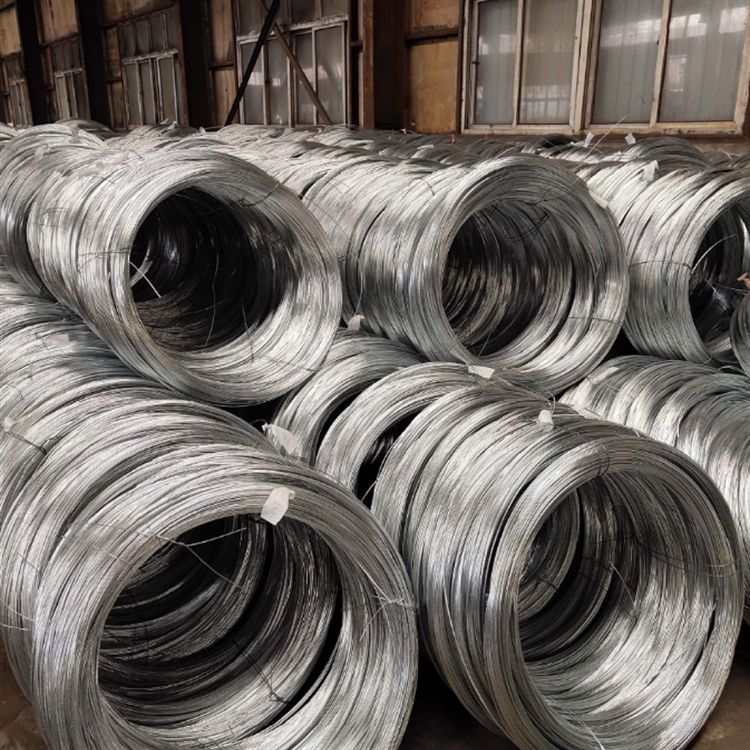
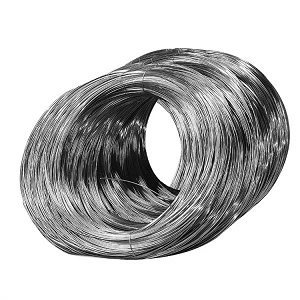 Drát/Drátěná tyč
|
|---|---|---|---|---|---|
|
Konvenční rozsah |
Tloušťka: 0.5 - 100 mm |
Průměr Φ6-500mm |
Vnější průměr Φ10-300mm |
Tloušťka: 0,05 – 3,0 mm |
Průměr Φ0,1-10mm |
|
Možnost přizpůsobení |
Plechy válcované za tepla-nebo za studena-, ultra-tenké plechy (od 0,1 mm), lisované díly, délkové-řezání na zadané rozměry, speciální povrchové úpravy (moření, leštění) |
Kované tyče, tyče válcované za tepla-, leštěné tyče, tvarované tyče a různé podmínky tepelného zpracování (žíhání, stabilizace) |
Bezešvé trubky/svařované trubky, řezání s pevnou-délkou, určené pro nízkoteplotní-potrubí |
Přesné pásové materiály, lisovací cívka, laminované zaslepování, nestandardní šířka, speciální ochranná fólie |
Přesné tažení, svařovací přídavný drát, speciální povrchová úprava |
Proč si vybrat nás? - Spolehlivá inženýrská technologie. Spolehlivé dodání.
V Číně pro vás nejsme jen dodavatelem, ale také důvěryhodným partnerem v oblasti materiálů.
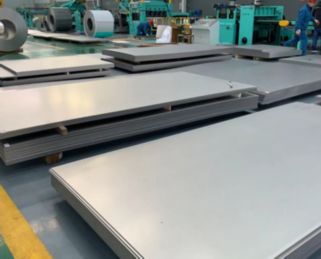
Vertikálně integrovaná výroba
Vlastní 20 000 ㎡ zařízení s 10+ automatizovanými linkami (8,000+ tun/rok). Vlastní-nástrojové a lisovací centrum umožňuje rychlé přizpůsobení a efektivní kontrolu nákladů - bez prostředníků.
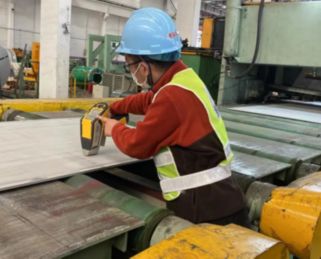
Přísná kontrola kvality v každé fázi
Úplná sledovatelnost napříč klíčovými kontrolními body kontroly kvality v průběhu výroby. 100 % v souladu se standardy ASTM/ASME, EN a GB. Zprávy o zkouškách materiálu jsou k dispozici u každé zásilky.

Spolehlivé dodávky a exportní balení
10+ let export do Evropy, Severní Ameriky, jihovýchodní Asie a Středního východu s voděodolnou a antikorozní-ochranou v kombinaci s flexibilními možnostmi dopravy zajišťuje bezpečné a včasné-dodání.
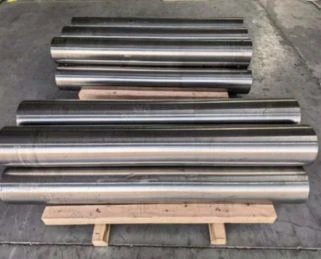
Ověření vzorku před hromadnou výrobou
Poskytujeme bezplatné vzorky pro ověření kvality, což vám umožňuje zadávat hromadné objednávky až po schválení. Přesným měřením rozměrů a transparentní výrobou zajišťujeme konzistenci od vzorku až po hromadnou výrobu.
FAQ
Otázka: Jaké jsou hlavní výhody INVAR?
Otázka: Jaký je rozdíl mezi INVAR (4J36) a běžnou nerezovou ocelí?
Otázka: Jak INVAR funguje? Proč je jeho koeficient tepelné roztažnosti tak nízký?
Otázka: Jaký druh tepelného zpracování vyžaduje INVAR?
Otázka: Jaké jsou nejvyšší a nejnižší teploty použití pro INVAR?
Otázka: Jaký je svařovací výkon INVAR?
Otázka: Může INVAR nahradit jiné-slitiny s nízkou roztažností?
Populární Tagy: invar, Čína invar výrobci, dodavatelé, továrna