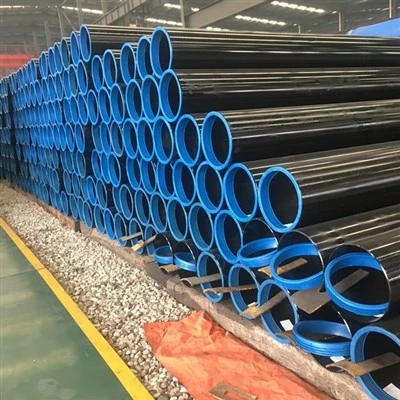
Vlastnosti produktů

Vysoká pevnost spojená s dobrou houževnatostí (hlavní výhoda)
Hlavní výhoda API 5L X65 spočívá ve vynikající rovnováze mezi vysokou pevností a houževnatostí. Díky nízko-uhlíkové mikro-legované konstrukci (s obsahem uhlíku obvykle menším nebo rovným 0,18 %) a TMCP řízenému procesu válcování a chlazení si X65 zachovává dobrou houževnatost při nízkých-teplotách a zároveň zajišťuje minimální mez kluzu 450 MPa a minimální pevnost v tahu 535 MPa. Jeho mez kluzu je přibližně 1,55krát vyšší než u X42 (290 MPa), takže je vhodný pro aplikace s přenosem vyšších tlaků.
|
Výkonnostní ukazatele |
Požadavky PSL1 |
Požadavky PSL2 |
|
Minimální mez kluzu (MPa) |
450 |
450 |
|
Maximální mez kluzu (MPa) |
- |
600 |
|
Minimální pevnost v tahu (MPa) |
535 |
535 |
|
Maximální pevnost v tahu (MPa) |
- |
760 |
|
Výnosový poměr |
- |
Obvykle menší nebo rovno 0,93 |
|
Prodloužení |
Větší nebo rovno 22 % |
Větší nebo rovno 22 % |
Poznámka: PSL2 stanoví limity pro maximální mez kluzu a maximální pevnost v tahu (s horními limity 600 MPa a 760 MPa), což zajišťuje, že materiál má dostatečnou kapacitu plastické deformace a vyšší bezpečnostní rezervu, aby se zabránilo riziku křehkého porušení způsobeného příliš vysokým poměrem kluzu-k{4}}tahu.

Vynikající svařovací výkon (základní požadavek na ocel potrubí)
Nízkouhlíkový ekvivalentní design API 5L X65 zajišťuje vynikající svařovací výkon, který je základním požadavkem pro rozsáhlé-konstrukce potrubních ocelí. Stupeň PSL2 vyžaduje uhlíkový ekvivalent (CEIIW) menší nebo rovný 0,43 a Pcm menší nebo rovný 0,25, což zajišťuje dobrou houževnatost a odolnost proti praskání za studena v tepelně-ovlivněné zóně za podmínek svařování v terénu.
Klíčové body svařování:
• Nízká hodnota CE:
Účinně snižuje tendenci tvrdnout oblasti zasažené teplem svařování-a snižuje riziko trhlin za studena
• Nízký-škodlivý-obsah prvků:
Přísná kontrola obsahu P a S (S menší nebo rovno 0,005 %) pro zajištění čistoty svaru a základního materiálu
• Vhodné pro různé metody svařování:
svařování na tupo bezešvých ocelových trubek, svařování pod tavidlem spirálově/přímo svařovaných trubek atd., s dobrým výkonem při svařování v terénu
U třídy PSL1 je horní hranice obsahu uhlíku poměrně široká (méně než nebo rovna 0,28 %) a během svařování se doporučuje předehřátí na 100-150 stupňů. Pro třídu PSL2 je požadavek na obsah uhlíku přísnější (méně než nebo roven 0,16-0,18 %), což má za následek lepší svařitelnost a obvykle není potřeba žádné speciální předehřívání nebo pouze nižší teplota předehřívání.

Dobrá houževnatost při nízkých-teplotách a odolnost vůči křehkému lomu
Třída API 5L X65 PSL2 vyžaduje Charpy V-vrubové rázové zkoušky, aby byla zajištěna odolnost materiálu vůči křehkému lomu za nízkých-teplotních provozních podmínek. Jemnozrnná mikrostruktura získaná procesem TMCP výrazně zvyšuje houževnatost materiálu při nízkých-teplotách, což umožňuje spolehlivé použití potrubní oceli X65 v chladných oblastech a prostředích s velkými sezónními výkyvy teplot.
Typický index rázové houževnatosti (PSL2):
• Testovací teplota: -30 stupňů nebo nižší (podle požadavků uživatele)
• Minimální energie nárazu: větší nebo rovna 42 J (průměr) / větší nebo rovna 36 J (individuální hodnota)
• Energie nárazu X65 je obvykle vyšší než 75-100 J

Dobrá odolnost proti korozi a přizpůsobivost prostředí
API 5L X65 vykazuje dobrou odolnost proti rovnoměrné korozi v normálních atmosférických médiích, sladké vodě, půdě a ropných a plynových médiích. Pro kyselá provozní prostředí (obsahující H₂S) poskytuje dodatek J API 5L PSL2 doplňkové požadavky na trubky odolné proti kyselosti- (X65MS / L450MS), včetně nižšího obsahu síry (méně než nebo rovno 0,002 %), kontroly tvrdosti (méně než nebo rovno 250 HV) a přísného ověření odolnosti HIC/SSC.
Pro námořní prostředí vykazuje třída X65 Q/T po temperování vynikající nízkoteplotní houževnatost a odolnost proti křehkému lomu, díky čemuž je vhodná pro konstrukční potrubí na plošinách na moři a podmořská potrubí. Při použití v nepříznivých provozních podmínkách ukládá norma PSL2 přísnější požadavky na chemické složení, tvrdost a odolnost proti vodíku -indukovanému praskání (HIC).
Dobré ohýbání a zpracování za studena
API 5L X65 má nižší obsah uhlíku a mírný poměr průtažnosti -k-tahu (požadavek PSL2 menší nebo roven 0,93), což mu dává dobrou tvarovatelnost za studena. Je vhodný pro výrobu za studena-ohýbaných trubek a lze jej použít k výrobě za tepla-ohýbaných kolen prostřednictvím procesů ohýbání za tepla. Vykazuje také dobré vlastnosti ve smyku, stříhání a tváření ve svitcích a deskách. Jeho vlastnosti zpevňování pomáhají zlepšit pevnost po ohýbání za studena.
Technické specifikace
Chemické složení (API Spec 5L / ISO 3183)
|
Živel |
Bezešvá trubice PSL1 |
Svařovaná trubka PSL1 |
PSL2 |
Poznámka |
|
C |
Menší nebo rovno 0,28 % |
Menší nebo rovno 0,26 % |
Menší nebo rovno 0,16–0,18 % |
Nízko{0}}uhlíkové provedení pro zajištění svařitelnosti a houževnatosti při nízkých-teplotách |
|
Mn |
Menší nebo rovno 1,30 % |
Menší nebo rovno 1,30 % |
Menší nebo rovno 1,10–1,70 % |
Pevné řešení posílení, zlepšení síly |
|
P |
Menší nebo rovno 0,030 % |
Menší nebo rovno 0,030 % |
Menší nebo rovno 0,025 % |
Škodlivé prvky, přísně kontrolované |
|
S |
Menší nebo rovno 0,030 % |
Menší nebo rovno 0,030 % |
Menší nebo rovno 0,005–0,015 % |
Škodlivé prvky, přísně kontrolované, aby byla zajištěna houževnatost při nízkých{0}}teplotách |
|
Si |
Menší nebo rovno 0,45 % |
Menší nebo rovno 0,45 % |
Menší nebo rovno 0,45–0,50 % |
Deoxidant, zlepšit sílu |
|
V |
Menší nebo rovno 0,05 % |
Menší nebo rovno 0,05 % |
Menší nebo rovno 0,10 % |
Mikrolegovací prvky, precipitační zpevnění |
|
Nb |
Menší nebo rovno 0,05 % |
Menší nebo rovno 0,05 % |
Menší nebo rovno 0,05 % |
Mikrolegovací prvky, řízené válcování pro jemné zrno |
|
Ti |
Menší nebo rovno 0,04 % |
Menší nebo rovno 0,04 % |
Menší nebo rovno 0,02–0,04 % |
Mikrolegovací prvky, precipitační zpevnění |
|
Cr |
- |
- |
Menší nebo rovno 0,50 % |
Zlepšete prokalitelnost a odolnost proti korozi |
|
Mo |
- |
- |
Menší nebo rovno 0,20 % |
Zlepšete prokalitelnost a stabilitu popouštění |
|
Ni |
- |
- |
Menší nebo rovno 0,20 % |
Zlepšete houževnatost při nízkých-teplotách |
|
Cu |
- |
- |
Menší nebo rovno 0,20 % |
Zlepšení odolnosti proti atmosférické korozi |
|
CEIIW |
- |
- |
Menší nebo rovno 0,43 % |
Uhlíkový ekvivalent, kontrola svařitelnosti |
|
PCm |
- |
- |
Menší nebo rovno 0,25 % |
Index citlivosti na trhliny |
|
Fe |
Zbývající množství (≈ 97 %) |
Zbývající množství (≈ 97 %) |
Zbývající množství (≈ 97 %) |
Maticový prvek |
Fyzikální vlastnosti
|
Vlastnictví |
Hodnota/Rozsah |
Testovací podmínky |
|
Hustota |
≈ 7,85 g/cm³ |
Pokojová teplota (20 stupňů) |
|
Bod tání |
≈ 1420-1460 stupňů |
--- |
|
Modul pružnosti |
≈ 207 GPa |
Pokojová teplota |
|
Tepelná vodivost |
≈ 50 W/(m·K) |
Pokojová teplota |
|
Koeficient tepelné roztažnosti (20-100 stupňů) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissonův poměr |
≈ 0.28 |
Pokojová teplota |
Mechanické vlastnosti (typická hodnota)
|
Výkon |
PSL1 |
PSL2 |
Implementační standardy |
|
Minimální mez kluzu |
450 MPa |
450 MPa |
API Spec 5L / ISO 3183 |
|
Maximální mez kluzu |
- |
600 MPa |
API Spec 5L / ISO 3183 |
|
Minimální pevnost v tahu |
535 MPa |
535 MPa |
API Spec 5L / ISO 3183 |
|
Maximální pevnost v tahu |
- |
760 MPa |
API Spec 5L / ISO 3183 |
|
Prodloužení |
Větší nebo rovno 22 % |
Větší nebo rovno 22 % |
API Spec 5L |
Poznámka: „X65“ v API 5L X65 označuje minimální mez kluzu 65 000 psi (přibližně 450 MPa), přičemž číslo představuje jednotku kilound na čtvereční palec (ksi). Úroveň pevnosti X65 je přibližně 1,55krát vyšší než u X42 (290 MPa). Skutečná mez kluzu materiálu trubky se typicky pohybuje mezi 470-550 MPa a pevnost v tahu se pohybuje mezi 550-650 MPa.
Použitelná média
1. Zemní plyn, ropa a rafinovaná ropa: Vysokotlaké-dálkové-hlavní přenosové vedení
2. Voda a kaly: Dálkové-vodovody, přeprava kalů
3. Chemická média: Vysokotlaké-potrubí kapalin v chemických závodech
4. Městský plyn: Městské vysokotlaké-distribuční sítě plynu
5. Konstrukční potrubí: Stavební konstrukce, plášť plošiny na moři (nekorozivní prostředí)
6. Obecná korozní prostředí: Konvenční půda, atmosféra, sladká voda
Poznámka: API 5L X65 není vhodné pro vysoko-teplotní, vysokotlaká-silně kyselá média (jako je horká koncentrovaná kyselina chlorovodíková a kyselina fluorovodíková). V kyselém prostředí s olejem a plynem obsahujícím H₂S by měly být zvoleny materiály speciální jakosti specifikované v příloze J API 5L PSL2 (kyselinovzdorné trubky X65MS / L450MS) s dodatečnou kontrolou obsahu síry (méně než nebo rovný 0,002 %), tvrdosti (výkon menší nebo rovný 250 HV) a HIC.
Forma produktu a výrobní proces
Bezešvá ocelová trubka (bezešvá)
Proces: Propichování válcováním za tepla + prodlužovací válcování
Rozsah průměru: 21.3 - 1067 mm (1/2" - 42")
Rozsah tloušťky stěny: 2 - 150 mm
Vlastnosti: Bezproblémová vysokotlaká-únosnost, vhodná pro vysokotlaké-potrubí ropy a plynu
Typické aplikace: vysokotlaká{0}}doprava kapalin, sběrné a přepravní potrubí z ústí ropných a plynových vrtů
Vysokofrekvenční odporově svařované potrubí s rovným švem- (ERW)
Proces: Svitek válcovaný za tepla- → Tváření ohýbáním za studena → Vysoko-frekvenční odporové svařování
Rozsah vnějšího průměru: Obvykle menší nebo roven 610 mm (24")
Rozsah tloušťky stěny: Obvykle menší nebo rovný 20 mm
Vlastnosti: Vysoká rozměrová přesnost, vysoká efektivita výroby a významné nákladové výhody
Typické aplikace: středně a nízkotlaké-potrubí ropy a zemního plynu, městské plynovody a konstrukční potrubí
Řízení tepelného příkonu při svařování: Vysoko{0}}frekvenční svařování s frekvencí vyšší nebo rovnou 100 kHz (požadavek PSL2), aby byla zajištěna stabilní kvalita svaru
Spirálová svařovaná trubka s ponorným obloukem (SSAW)
Proces: Za tepla-válcovaná cívka → Spirálové tvarování → Oboustranné-svařování pod tavidlem
Rozsah vnějšího průměru: Obvykle 219 - 2500 mm
Rozsah tloušťky stěny: 6 - 25 mm
Vlastnosti: Velký průměr nabízí významné výhody a umožňuje z ocelových pásů stejné šířky vyrábět různé průměry. Namáhání spirálových svarů je pouze 75-90% namáhání rovných švů, což jim umožňuje odolat vyšším tlakům. Teoreticky je lze kontinuálně vyrábět v neomezených délkách.
Typické aplikace: velký-průměr potrubí pro přepravu vody/plynu, pobřežní inženýrské pláště
Svařovaná trubka s přímým svarem pod tavidlem (LSAW)
Proces: ocelový plech → tváření JCOE / tváření UOE → oboustranné-svařování pod tavidlem
Rozsah vnějšího průměru: 406 - 1620 mm (16" - 64")
Rozsah tloušťky stěny: 6 - 50 mm
Vlastnosti: Krátké svary, nízká spotřeba svařovacího materiálu, široký rozsah vnějšího průměru a tloušťky stěny
Typické aplikace: vysokotlaká-dálková{1}}přepravní potrubí, podmořská potrubí, sběrná a přepravní potrubí ropy a plynu
Platné normy a dodací podmínky
Standard: API Spec 5L,ISO 3183,GB/T 9711
Úroveň specifikace produktu: PSL1 (základní úroveň), PSL2 (rozšířená úroveň)
Stav dodávky: válcované za tepla-, řízené válcování (TMCP), normalizované, normalizované válcování, tepelné zpracování (kalení + temperování) atd.
Koncové zpracování: ploché konce, zkosené konce, závitové konce, speciální lícované konce
Certifikát: Při splnění požadavků PSL2 je třeba poskytnout certifikát shody (povinný SR15.1) a musí být implementována úplná-sledovatelnost procesu (povinný SR15.2).
Klíčové body léčebného režimu a svařování
Konečný výkon API 5L X65 závisí na TMCP řízeném válcování a řízeném procesu chlazení nebo kalení a temperování (Q&T):
1. Řízené válcování a řízené chlazení (TMCP, používané k získání jemnozrnné-mikrostruktury a optimálních mechanických vlastností):
Zahřejte na 1100-1200 stupňů pro hrubé válcování, poté proveďte řízené válcování s velkým snížením v rozsahu dokončovacích teplot 850–950 stupňů (válcování v nerekrystalizační zóně), následované řízeným chlazením na 600–800 stupňů . Výsledkem je jednotná a jemná mikrostruktura ferit + perlit (velikost zrna obvykle větší nebo rovna 9), což zajišťuje vyváženou kombinaci pevnosti a houževnatosti. U kyselých potrubních vedení je TMCP preferovanou cestou procesu, aby se zabránilo vysrážení škodlivých fází.
2. Kalení a temperování (Q&T, pro třídu X65Q, pro dosažení vynikajícího celkového výkonu):
Pro X65Q v jakosti PSL2 je vyžadováno kalení a temperování: zahřátí na 900-940 stupňů pro kalení, následované temperováním v rozsahu 530-630 stupňů. Ošetření kalením a temperováním může dále zjemnit strukturu zrna, zlepšit odolnost proti HIC a organizační jednotnost. Čím nižší je teplota popouštění (např. 530 stupňů), tím vyšší je pevnost; čím vyšší je teplota popouštění (např. 630 stupňů), tím lepší je houževnatost.
3. Po-tepelném zpracování svařování (je-li požadováno):
Pokud je po svařování prstencových trubek vyžadováno uvolnění pnutí, lze provést následné -tepelné zpracování při 550-650 stupních po dobu 1-2 hodin. Tepelné zpracování po-svaření by mělo věnovat pozornost řízení rychlosti ohřevu a chlazení, aby nedošlo k ovlivnění mikrostruktury a vlastností základního materiálu. Studie ukázaly, že tepelné zpracování po svaření při 600 stupních může účinně snížit zbytková napětí a zlepšit houževnatost.
Důležité připomenutí:
V konvenčních prostředích pro přenos oleje a plynu bez H2S není po svařování obvykle vyžadováno tepelné zpracování odlehčení pnutí.
U potrubí v kyselém prostředí (obsahujících H₂S) je vyžadována přísná shoda s dodatkem J API 5L PSL2, aby se zabránilo nadměrné tvrdosti (méně než nebo rovna 250 HV) způsobené nesprávným tepelným zpracováním po-svaření.
Během svařování je vyžadována přísná kontrola tepelného příkonu (doporučeno 0,5{2}}2,5 kJ/mm) a interpass teploty (obvykle méně než nebo rovna 100 stupňům), aby se zabránilo hrubnutí zrna v tepelně ovlivněné zóně a nadměrné tvrdosti.
API 5L X65 (L450) je vhodný pro vysokotlaká-ropovody a plynové-potrubí na dlouhé vzdálenosti, námořní potrubí a vysokopevnostní konstrukční potrubí. Doporučuje se používat v následujících oblastech:
Aplikační pole
-
Dálkové-hlavní přepravní vedení pro ropu a zemní plyn
● Dálkové vysokotlaké-potrubí-pro přepravu ropy a plynu
● Podmořské potrubí, mořské stoupačky
● Velké plynovody pro sběr a přepravu zemního plynu, hlavní plynovodní síť zemního plynu -
Městská vysokotlaká{0} plynovodní síť
● Městská vysokotlaká{0}}síť plynovodů pro přepravu a distribuci zemního plynu
● Hlavní potrubí vstupní a výstupní stanice vysokotlaké regulace plynu -
Vodní doprava a zavlažování inženýrství
● Dálkové-vysokotlaké-potrubí pro přenos vody
● Rozsáhlý-projekt na ochranu vody podporující potrubí -
Chemické inženýrství a průmyslové vysokotlaké-potrubí
● Vysokotlaké{0}}procesní potrubí v chemických závodech
● Vysokotlaké cirkulační vodní potrubí elektrárny- -
Strukturální trubky (vysoká pevnost)
● Bunda s offshore platformou (vysoce{0}}pevnostní část)
● Trubky pro zakládání velkých pilotových mostů
● Opěrné trubky ocelové konstrukce výškových budov
● Základové konstrukční potrubí pro větrnou energii na moři
Dodávka a přizpůsobení
Nabízíme flexibilní a spolehlivá řešení dodavatelského řetězce, abychom zajistili, že obdržíte potrubní potrubí API 5L X65, které dokonale odpovídá požadavkům vašeho projektu.
|
Formulář |
 Bezešvá ocel
Trubka |
 Odolnost rovného švu
Svařované potrubí (ERW) |
 Spirála ponořený oblouk
Svařované trubky (SSAW) |
 Rovný šev ponořený
Obloukem svařované trubky (LSAW) |
|---|---|---|---|---|
|
Konvenční rozsah |
Vnější průměr: 21.3 - 1067 mm; Tloušťka stěny: 2 - 150 mm |
Vnější průměr: 21.3 - 610 mm; Tloušťka stěny: 2 - 20 mm |
Vnější průměr: 219 - 2500 mm; Tloušťka stěny: 6 - 25 mm |
Vnější průměr: 406 - 1620 mm; Tloušťka stěny: 6 - 50 mm |
|
Možnost přizpůsobení |
Bezešvé trubky válcované za tepla-, řezání s pevnou-délkou, zkosení, závity na koncích trubek, speciální podmínky tepelného zpracování |
Vysokofrekvenční{0}}přímo svařované-trubky, řezání s pevnou-délkou, opracování úkosů, galvanizace/úprava plastů |
Spirálově svařované trubky velkého{0}}průměru, řezání s pevnou-délkou, zkosení, antikorozní-nátěr (FBE/3PE) |
Tváření JCOE/UOE, délkové řezání, úkosové opracování, speciální úprava konců trubek |
Proč si vybrat nás? - Spolehlivá inženýrská technologie. Spolehlivé dodání.
V Číně pro vás nejsme jen dodavatelem, ale také důvěryhodným partnerem v oblasti materiálů.

Vertikálně integrovaná výroba
Vlastní 20 000 ㎡ zařízení s 10+ automatizovanými linkami (8,000+ tun/rok). Vlastní-nástrojové a lisovací centrum umožňuje rychlé přizpůsobení a efektivní kontrolu nákladů - bez prostředníků.

Přísná kontrola kvality v každé fázi
Úplná sledovatelnost napříč klíčovými kontrolními body kontroly kvality v průběhu výroby. 100 % v souladu se standardy ASTM/ASME, EN a GB. Zprávy o zkouškách materiálu jsou k dispozici u každé zásilky.

Spolehlivé dodávky a exportní balení
10+ let export do Evropy, Severní Ameriky, jihovýchodní Asie a Středního východu s voděodolnou a antikorozní-ochranou v kombinaci s flexibilními možnostmi dopravy zajišťuje bezpečné a včasné-dodání.

Ověření vzorku před hromadnou výrobou
Poskytujeme bezplatné vzorky pro ověření kvality, což vám umožňuje zadávat hromadné objednávky až po schválení. Přesným měřením rozměrů a transparentní výrobou zajišťujeme konzistenci od vzorku až po hromadnou výrobu.
FAQ
Otázka: Jaké jsou hlavní výhody API 5L X65?
Otázka: Jaký je rozdíl mezi API 5L X65 PSL1 a PSL2? Jak si vybrat?
Otázka: Jaké jsou rozdíly mezi API 5L X42, X52, X65 a X70? Jak si mezi nimi vybrat?
Otázka: Jaká je maximální provozní teplota pro API 5L X65?
Otázka: Jaký je svařovací výkon API 5L X65?
Otázka: Jaká je odolnost API 5L X65 proti korozi?
Otázka: Může API 5L X65 nahradit ASTM A53 nebo X42?
Populární Tagy: api 5l x65, Čína api 5l x65 výrobci, dodavatelé, továrna