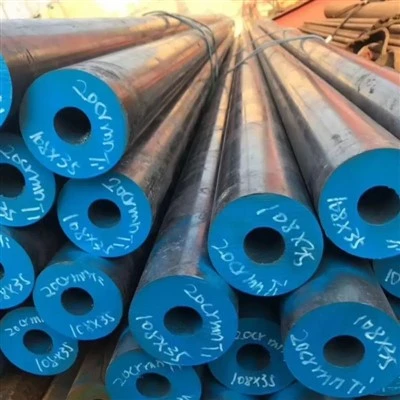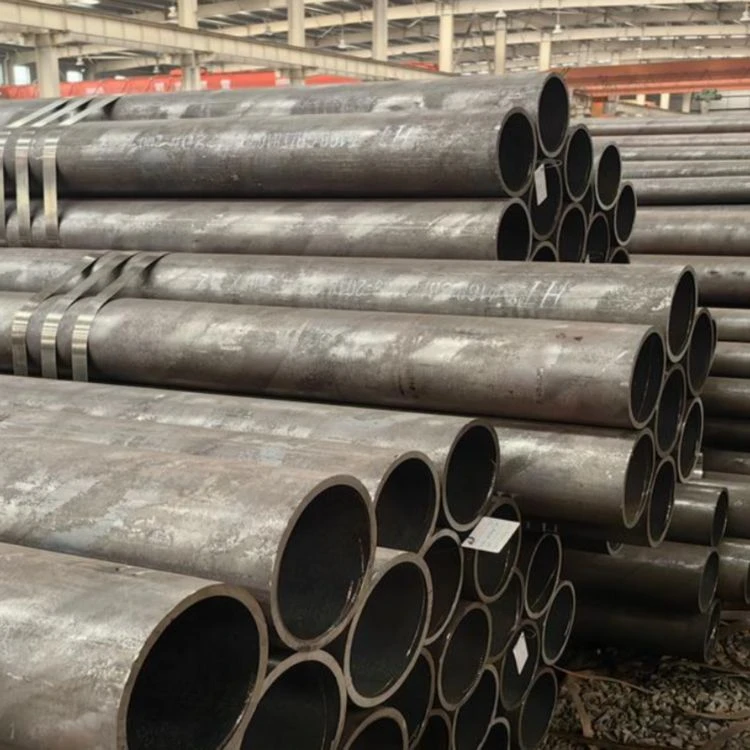
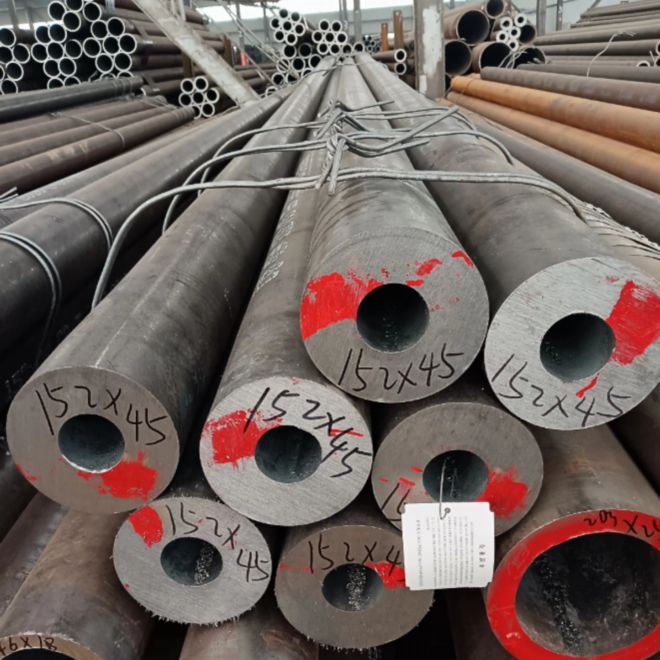
Vlastnosti produktů

Vynikající odolnost proti vysokoteplotní-oxidaci a korozi (hlavní výhoda)
Hlavní výhoda ASTM A335 P9 spočívá v jeho vynikající odolnosti proti oxidaci při vysokých-teplotách a odolnosti proti korozi. Díky přídavku 8-10% chrómu (Cr) může P9 při vysokých teplotách vytvářet hustý film oxidu Cr₂O₃, který účinně odolává vysokoteplotní oxidaci a tepelné korozi. Jeho horní hranice odolnosti vůči oxidaci dosahuje 550-600 stupňů, což je výrazně více než u P1 (menší nebo rovno 450 stupňů) a P11 (menší nebo rovno 538 stupňů) a srovnatelné s P5. V prostředích obsahujících vysokoteplotní-síru-typických pro rafinerie vykazuje P9 ve srovnání s nízko-chromovými druhy lepší odolnost proti korozi a účinně odolává vysokoteplotní-sulfidační korozi a kombinované oxidační-sulfidační korozi. Navíc jeho 1% obsah molybdenu, vyšší než 0,5% Mo P5, dále zvyšuje jeho odolnost proti tečení při vysokých-teplotách. Zatímco jeho minimální pevnost v tahu je 415 MPa a minimální mez kluzu je 205 MPa, čímž se rovná P5, pokud jde o odolnost proti oxidaci při vysokých teplotách a odolnost proti tečení, P9 nabízí výrazné výhody.

Vynikající pevnost při vysokých{0}}teplotách a odolnost proti tečení
ASTM A335 P9 si udržuje dobrou úroveň pevnosti při vysokých teplotách. Díky přídavku 1 % molybdenu (Mo) (vyššího než 0,5 % Mo v P5) a vyššímu obsahu chrómu vykazuje P9 ve srovnání s P5 v teplotním rozsahu 500-600 stupňů vynikající pevnost při tečení za vysokých teplot-. V podmínkách při 550 stupních nabízí P9 lepší odolnost proti oxidaci a vysokou-teplotní pevnost než P5, takže je vhodný pro vysoko-teplotní a vysokotlaké{18}}potrubní systémy pracující při vyšších teplotách a tlakech. Zatímco jeho-pevnost při vysoké teplotě je srovnatelná s P5, P9 má vynikající odolnost proti tečení, což umožňuje-dlouhodobou službu v náročnějších-teplotních a vysokotlakých prostředích.

Dobrá obrobitelnost a tvarovatelnost
ASTM A335 P9 vykazuje dobré zpracovatelské vlastnosti za studena i za tepla, což umožňuje různé tvářecí procesy, jako je ohýbání za tepla, ohýbání za studena a kování. S mírným obsahem slitiny vykazuje vynikající tvarovatelnost při ohýbání za studena, takže je vhodný pro výrobu potrubních tvarovek, jako jsou kolena, T-kusy a redukce. Je třeba poznamenat, že díky vyššímu obsahu chrómu (8-10 %) má P9 ve srovnání s P5 o něco větší tendenci k mechanickému zpevnění. Proto se doporučuje zahrnout vhodné mezikroky žíhání během tvářecích procesů. Jeho obrobitelnost je srovnatelná s obrobitelností P5 a pro zpracování lze použít konvenční způsoby obrábění.

Dobrý svařovací výkon a přísné požadavky na tepelné zpracování-po svařování
ASTM A335 P9 vykazuje dobrou svařitelnost. Vzhledem k vyššímu obsahu chrómu (8-10 %) má však větší tendenci k vytvrzování v tepelně-postižené zóně ve srovnání s P5, a proto vyžaduje přísnější svařovací postupy a po-tepelné zpracování po svařování (PWHT). Před svařováním se doporučuje předehřát na 200-300 stupňů. Po svařování musí být PWHT provedeno zahřátím na 730-780 stupňů, udržováním na teplotě a poté pomalým chlazením. Tento proces pomáhá eliminovat zbytková svářečská napětí, změkčit tepelně ovlivněnou zónu a zajistit houževnatost a odolnost svarového spoje proti praskání.
Dobrá organizační stabilita a dlouhodobá-spolehlivost služeb
ASTM A335 P9 vykazuje dobrou organizační stabilitu při dlouhodobém-provozu při teplotách nižších nebo rovných 600 stupňům . Jeho vyšší obsah chrómu (8-10 %) účinně zvyšuje odolnost materiálu proti oxidaci a odolnost proti vysokoteplotní-korozi. Přidání 1 % Mo dále zlepšuje-odolnost vůči tečení při vysokých teplotách a zajišťuje organizační stabilitu při dlouhodobém provozu při vysokých{15}}teplotách. Po normalizačním a temperovacím (N+T) tepelném zpracování získává P9 jednotnou a jemnou mikrostrukturu ferit + karbid, zaručující organizační stabilitu a spolehlivost za vysokoteplotních provozních podmínek.
Technické specifikace
Chemické složení (ASTM A335 / ASME SA335)
|
Živel |
Standardní požadavky |
Poznámka |
|
C |
Menší nebo rovno 0,15 % |
Nízkokarbonová konstrukce zajišťuje svařitelnost a houževnatost |
|
Mn |
0.30 - 0.60% |
Pevné řešení posílení, zlepšení síly |
|
P |
Menší nebo rovno 0,025 % |
Škodlivé prvky, přísně kontrolované |
|
S |
Menší nebo rovno 0,025 % |
Škodlivé prvky, přísně kontrolované |
|
Si |
0.25 - 1.00% |
Deoxidant, zlepšuje odolnost proti oxidaci při vysokých{0}}teplotách |
|
Cr |
8.00 - 10.00% |
Základní prvky, které poskytují vynikající-odolnost vůči oxidaci při vysokých teplotách a korozi |
|
Mo |
0.90 - 1.10% |
Základní prvky pro zlepšení-lomové pevnosti při tečení (obsah vyšší než P5) |
|
Fe |
Zbývající množství (≈ 89 %) |
Maticový prvek |
Fyzikální vlastnosti
|
Výkon |
Číselná hodnota/rozsah |
Zkušební podmínky |
|
Hustota |
≈ 7,75 g/cm³ |
Pokojová teplota (20 stupňů) |
|
Bod tání |
≈ 1370-1420 stupňů |
- |
|
Elektrický odpor |
≈ 0.45 μΩ·m |
Pokojová teplota |
|
Tepelná vodivost |
≈ 32 W/(m·K) |
Pokojová teplota |
|
Koeficient tepelné roztažnosti (20-100 stupňů) |
≈ 11.2 × 10⁻⁶ /K |
- |
|
Modul pružnosti (Youngův modul) |
≈ 200 GPa |
Pokojová teplota |
|
Poissonův poměr |
≈ 0.28 |
Pokojová teplota |
|
Magnetismus |
Feromagnetické |
Feritová struktura, která je magnetická |
Mechanické vlastnosti (normalizované + temperované, typické hodnoty, ASTM A335)
|
Výkon |
Typická hodnota |
Implementační standardy |
|
Pevnost v tahu |
Větší nebo rovno 415 MPa |
ASTM A335 |
|
Mez kluzu (0,2% offset) |
Větší nebo rovno 205 MPa |
ASTM A335 |
|
Prodloužení (měřicí délka 2 palce/50 mm) |
Větší nebo rovno 30 % |
ASTM A335 |
|
Tvrdost |
Menší nebo rovno 217 HB (typická hodnota) |
- |
Poznámka: Úroveň pevnosti P9 je stejná jako P5 (Větší nebo rovna 415 MPa). Jeho hlavní výhoda však spočívá ve vynikající odolnosti proti oxidaci při vysokých{4}}teplotách a odolnosti proti korozi, kterou přináší 8–10 % obsahu chrómu, a také ve vynikající odolnosti proti tečení, kterou poskytuje 1 % Mo, spíše než ve zvýšené pevnosti. Pro vyšší pevnost nebo vyšší teplotní třídy se doporučuje zvolit P91.
Výkon při vysokých{0}}teplotách
ASTM A335 P9 si zachovává dobrou pevnost při vysokých teplotách a je vhodný pro dlouhodobé-vysoké{3}}teplotní podmínky až do 600 stupňů:
|
Teplota |
Pevnost v tahu (MPa, přibližně) |
Míra udržení výkonu |
|
Pokojová teplota (20 stupňů) |
Větší nebo rovno 415 |
100% |
|
400 stupňů |
≈ 380 |
Větší nebo rovno 92 % |
|
450 stupňů |
≈ 350 |
Větší nebo rovno 84 % |
|
500 stupňů |
≈ 290 |
Větší nebo rovno 70 % |
Dlouhodobá-tepelná stabilita a mikrostrukturální stabilita:
ASTM A335 P9 vykazuje dobrou mikrostrukturální stabilitu při dlouhodobém-provozu při teplotách nižších nebo rovných 600 stupňům . Přídavek 8-10 % Cr účinně zvyšuje-odolnost proti oxidaci při vysokých teplotách a tepelnou korozi, zatímco přidání 1 % Mo dále zlepšuje pevnost při tečení. Mikrostrukturní stabilita se však snižuje a odolnost proti oxidaci se snižuje, pokud se používá po delší dobu nad 620 stupňů; proto se nedoporučuje pro dlouhodobý provoz nad touto teplotou. Pro vyšší teplotní třídy se doporučuje P91 nebo P92.
Systém tepelného zpracování
Konečný výkon ASTM A335 P9 je vysoce závislý na režimu tepelného zpracování, přičemž společné specifikace jsou následující:
1. Normalizační léčba (normalizace)
Zahřejte na 925-955 stupňů, držte po dostatečně dlouhou dobu (přibližně 1 hodinu na palec tloušťky stěny), poté ochlaďte vzduchem. Výsledkem je stejnoměrná jemnozrnná mikrostruktura ferit + karbid, připravená pro následné temperování.
2. Popouštění(temperování)
Zahřejte na730-780stupně, podržte po dostatečně dlouhou dobu, poté ochlaďte vzduchem. Tím se eliminuje pnutí vyvolaná normalizací, optimalizuje se houževnatost a plasticita a dosahuje se konečných provozních vlastností.
3. Úplné žíhání (volitelné)
Zahřejte na 840-870 stupňů, udržujte na teplotě, poté pec ochlaďte na přibližně 650 stupňů a poté vzduchem ochlaďte na pokojovou teplotu. To se používá k eliminaci namáhání při tváření za studena nebo ke zlepšení tvárnosti při tváření za studena.
Upozornění: Tepelné zpracování po svařování (PWHT) musí být provedeno po svařování. Zahrnuje zahřátí na 730-780 stupňů, udržování na teplotě a následné pomalé ochlazování, aby se odstranilo zbytkové napětí při svařování a změkčila se teplem ovlivněná zóna.
Díky vyššímu obsahu chrómu (8-10 %) má P9 větší tendenci tvrdnout v zóně ovlivněné teplem svaru ve srovnání s P5. Doporučuje se přísně kontrolovat příkon svařovacího tepla a teplotu předehřívání (200-300 stupňů).
Teplota a čas tepelného zpracování musí být přísně kontrolovány, aby se zabránilo hrubnutí zrna nebo kolísání výkonu.
Použitelná média
Vysokoteplotní-pára:
Hlavní parní potrubí elektráren (méně než nebo rovno 600 stupňů), trubky přehříváků kotlů, trubky přihříváků
Média pro rafinaci ropy:
Procesní potrubí obsahující -síru- o vysoké teplotě pro atmosférickou a vakuovou destilaci, katalytické krakování, hydrogenační rafinaci, zpožděné koksování atd.
Média obsahující síru- o vysoké teplotě:
Vysokoteplotní-síru-obsahující ropná a plynová média, kyselá média v rafinériích
Vysokoteplotní procesní plyny:
Vysoko-teplotní a vysokotlaká-potrubí chemických zařízení pro syntézu čpavku, výrobu metanolu atd.
Vysokoteplotní média pro přenos tepla:
Ropovody pro přenos tepla, vysokoteplotní{0}}systémy přenosu tepla
Poznámka: ASTM A335 P9 není vhodný pro silně korozivní média, jako jsou silně oxidující kyseliny (např. koncentrovaná kyselina dusičná) a chloridy s vysokou-teplotou a vysokou-koncentrací. Jeho horní limit oxidační teploty je přibližně 600 stupňů; Nad touto teplotou se doporučuje P91 nebo P92. V prostředích obsahujících vodík s vysokou-teplotou a vysokým-tlakem-(např. hydroprocesní jednotky) by mělo být posouzeno riziko vodíkové koroze.


ASTM A335 P9 je vhodný pro vysoko-teplotní (500-600 stupňů) provozní podmínky zahrnující síru-korozivní média. Je to důležitý výběr materiálu pro vysokoteplotní procesní potrubí v ropném a petrochemickém průmyslu, doporučený pro použití v následujících oblastech:
Aplikační pole
-
Rafinace ropy (hlavní aplikace)
● Vysokoteplotní procesní potrubí pro jednotky katalytického krakování
● Vysoko-teplotní a vysokotlaká{1}}potrubí pro hydrorafinační/hydrokrakovací jednotky
● Vysokoteplotní-potrubí jednotky atmosférické a vakuové destilace
● Zpožděné potrubí procesu koksovací jednotky
● Trubky ohřívačů rafinérií, trubky výměníků tepla -
Petrochemické inženýrství (základní aplikace)
● Vysokoteplotní{0}potrubí v jednotkách na krakování etylenu
● Vysokoteplotní procesní potrubí aromatické jednotky-
● Systém trubek petrochemické topné pece -
Výroba energie z fosilních paliv
● Hlavní parní potrubí pro podkritické/superkritické elektrárny (menší nebo rovno 600 stupňů)
● Trubky přehříváku, přihřívací trubky
● Vysokoteplotní parovodní systém- -
Vysokoteplotní a vysokotlaké-koncovky potrubí
● Vysokoteplotní-kolena, T-kusy a redukce
● Kované potrubní fitinky, příruby
Dodávka a přizpůsobení
Nabízíme flexibilní a spolehlivá řešení dodavatelského řetězce, abychom zajistili, že obdržíte trubky z legované oceli ASTM A335 P9, které dokonale odpovídají požadavkům vašeho projektu.
Přizpůsobitelné tvary materiálů
Podporujeme výrobu různých základních i speciálních tvarů dle výkresů nebo specifikací.
|
Formulář |
 Bezešvé ocelové potrubí
|
 Trubka s velkým-průměrem-stěn
|
 Trubka z legované oceli
|
|---|---|---|---|
|
Konvenční rozsah |
Vnější průměr: 10.3 - 1067 mm; Tloušťka stěny: 1 - 150 mm |
Vnější průměr: 219 - 1067 mm; Tloušťka stěny: 20 - 150 mm |
Vnější průměr: 10.3 - 610 mm; Tloušťka stěny: 1 - 50 mm |
|
Možnost přizpůsobení |
Bezešvé trubky tažené za tepla-/za studena-, řezání s pevnou-délkou, zkosení, závity na koncích trubek, speciální podmínky tepelného zpracování (normalizace + temperování / žíhání) |
Expanze za tepla, řezání s pevnou{0}}délkou, úkosové obrábění, speciální podmínky tepelného zpracování |
Přesné trubky tažené za studena-, řezání s pevnou-délkou, speciální povrchová úprava |
Proč si vybrat nás? - Spolehlivá inženýrská technologie. Spolehlivé dodání.
V Číně pro vás nejsme jen dodavatelem, ale také důvěryhodným partnerem v oblasti materiálů.
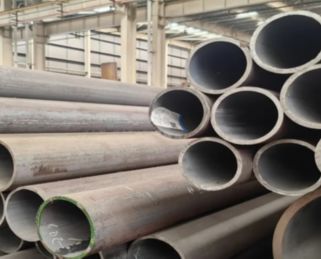
Vertikálně integrovaná výroba
Vlastní 20 000 ㎡ zařízení s 10+ automatizovanými linkami (8,000+ tun/rok). Vlastní-nástrojové a lisovací centrum umožňuje rychlé přizpůsobení a efektivní kontrolu nákladů - bez prostředníků.

Přísná kontrola kvality v každé fázi
Úplná sledovatelnost napříč klíčovými kontrolními body kontroly kvality v průběhu výroby. 100 % v souladu se standardy ASTM/ASME, EN a GB. Zprávy o zkouškách materiálu jsou k dispozici u každé zásilky.
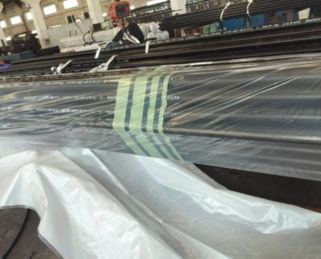
Spolehlivé dodávky a exportní balení
10+ let export do Evropy, Severní Ameriky, jihovýchodní Asie a Středního východu s voděodolnou a antikorozní-ochranou v kombinaci s flexibilními možnostmi dopravy zajišťuje bezpečné a včasné-dodání.
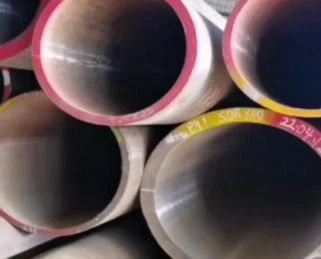
Ověření vzorku před hromadnou výrobou
Poskytujeme bezplatné vzorky pro ověření kvality, což vám umožňuje zadávat hromadné objednávky až po schválení. Přesným měřením rozměrů a transparentní výrobou zajišťujeme konzistenci od vzorku až po hromadnou výrobu.
FAQ
Otázka: Jaké jsou hlavní výhody ASTM A335 P9?
Otázka: Jaký je rozdíl mezi ASTM A335 P9 a P5? Jak si mezi nimi vybrat?
Otázka: Jaký je rozdíl mezi ASTM A335 P9 a P11? Jak si mezi nimi vybrat?
Otázka: Jaká je maximální provozní teplota pro ASTM A335 P9?
Otázka: Jaký je svařovací výkon ASTM A335 P9?
Otázka: Jaká je odolnost ASTM A335 P9 proti korozi?
Populární Tagy: astm a335 p9, Čína astm a335 p9 výrobci, dodavatelé, továrna