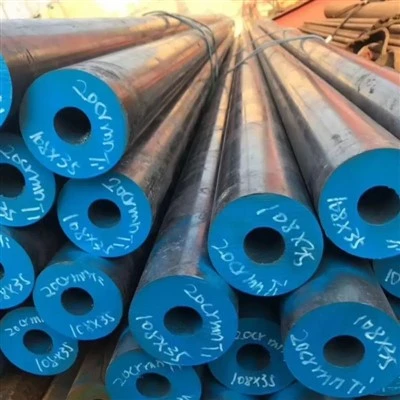
Vlastnosti produktů

Pevnost při ultra{0}}vysoké teplotě a odolnost proti tečení (hlavní výhody)
Hlavní výhoda ASTM A335 P91 spočívá v jeho ultra-vysoké-pevnosti při vysokých teplotách a odolnosti proti tečení. Díky mikro-legování s vanadem (V) a niobem (Nb) spolu s popuštěnou martenzitickou mikrostrukturou vykazuje P91 výrazně lepší mez pevnosti při tečení při vysokých-teplotách ve srovnání s P22 a konvenčními chrom-molybdenovými oceli v rozsahu teplot 550{00}{18}. Při provozních podmínkách 600 stupňů je přípustné namáhání P91 přibližně 1,5-2krát větší než u P22 a jeho odolnost proti tečení je přibližně 3-5krát větší než u P22. To mu umožňuje účinně odolávat pomalé plastické deformaci (tečení) materiálů pod vysokou teplotou a tlakem, což zajišťuje bezpečnost a spolehlivost potrubí při dlouhodobém-provozu při vysokých-teplotách. S minimální pevností v tahu 585 MPa a minimální mezí kluzu 415 MPa-daleko převyšující meze kluzu P22 (Větší nebo rovno 415 MPa / Větší nebo rovné 205 MPa)-P91 umožňuje snížení tloušťky stěny přibližně o 40-50 %, výrazně snižuje vlastní hmotnost potrubí, tepelné namáhání a celkové zatížení.

Vynikající odolnost proti oxidaci při vysokých-teplotách
9% obsah chrómu v ASTM A335 P91 poskytuje vynikající odolnost proti oxidaci při vysokých-teplotách. V prostředí s vysokou teplotou páry může P91 vytvořit hustou a stabilní vrstvu oxidu Cr₂O3, která účinně odolává vysokoteplotní oxidaci a oxidaci páry. Jeho horní limit oxidační teploty dosahuje 593-620 stupňů , což je výrazně lepší než P22 (méně než nebo rovno 565 stupňům ). Tato vlastnost z něj dělá ideální materiál pro hlavní parní potrubí v ultrasuperkritických elektrárnách (teplota páry větší nebo rovna 593 stupňům).

Dobrá obrobitelnost a tvarovatelnost
ASTM A335 P91 vykazuje dobré zpracovatelské vlastnosti za studena i za tepla a může být podroben různým tvářecím procesům, jako je ohýbání za tepla, ohýbání za studena a kování. Je třeba poznamenat, že jelikož P91 má martenzitickou strukturu, jeho tendence k mechanickému zpevnění je vyšší než u feritových/perlitových ocelí (např. P22). Proto se doporučuje zahrnout vhodné mezikroky žíhání během tvářecích procesů. Jeho obrobitelnost je srovnatelná s obrobitelností P22, což umožňuje zpracování konvenčními metodami obrábění. Doporučuje se používat tvrdokovové řezné nástroje.

Přísné požadavky na výkon svařování a na tepelné zpracování-po svařování
ASTM A335 P91 vykazuje dobrou svařitelnost. Díky své martenzitické mikrostruktuře a vysokému obsahu chrómu (9 %) má však silnou tendenci tvrdnout v tepelně-zóně ovlivněné (HAZ) svařování, což klade extrémně přísné požadavky na svařovací procesy a po-tepelné zpracování po svařování (PWHT). Doporučuje se, aby teplota předehřívání před svařováním byla 200-300 stupňů . Po svařování musí být PWHT provedeno zahřátím na 730-780 stupňů, udržováním na teplotě a následným pomalým ochlazením, aby se odstranilo zbytkové napětí při svařování, změkčila se tepelně ovlivněná zóna a zajistila se houževnatost a odolnost svarového spoje proti praskání. Požadavky na proces svařování pro P91 jsou přísnější než pro P22 a doporučuje se, aby tuto operaci provedli zkušení svářeči.
Vynikající organizační stabilita a dlouhodobá-spolehlivost služeb
ASTM A335 P91 vykazuje dobrou organizační stabilitu při dlouhodobém-provozu při teplotách nižších nebo rovných 593 stupňům . Jeho složení 9 % Cr-1 % Mo-V-Nb účinně zvyšuje pevnost materiálu při tečení při vysokých{11}}teplotách a odolnost proti oxidaci. Temperovaná martenzitová mikrostruktura zajišťuje udržení organizační stability a mechanických vlastností během dlouhodobého provozu při vysokých{15}}teplotách. Po normalizačním a temperovacím (N+T) tepelném zpracování získává P91 rovnoměrnou a jemně temperovanou martenzitovou strukturu, která zaručuje organizační stabilitu a spolehlivost při vysokoteplotních provozních podmínkách.
Technické specifikace
Chemické složení (ASTM A335 / ASME SA335)
|
Živel |
Standardní požadavky |
Poznámka |
|
C |
0.08 - 0.12% |
Vyvážení síly a odolnosti |
|
Mn |
0.30 - 0.60% |
Pevné řešení posílení, zlepšení síly |
|
P |
Menší nebo rovno 0,020 % |
Škodlivé prvky, přísně kontrolované |
|
S |
Menší nebo rovno 0,010 % |
Škodlivé prvky, přísně kontrolované |
|
Si |
0.20 - 0.50% |
Deoxidant, zlepšuje odolnost proti oxidaci při vysokých{0}}teplotách |
|
Cr |
8.00 - 9.50% |
Základní prvky, které poskytují vynikající-odolnost proti oxidaci při vysokých teplotách a odolnost proti korozi |
|
Mo |
0.85 - 1.05% |
Základní prvky pro zlepšení-lomové pevnosti při tečení při vysokých teplotách |
|
V |
0.18 - 0.25% |
Mikrolegovací prvky, precipitační zpevnění, výrazně zlepšují-pevnost při tečení při vysokých teplotách |
|
Nb |
0.06 - 0.10% |
Mikrolegovací prvky, zjemnění zrna, zlepšují-pevnost a houževnatost při vysokých teplotách |
|
N |
0.03 - 0.07% |
Pevné zpevnění roztoku pro zlepšení-pevnosti při vysokých teplotách |
|
Al |
Menší nebo rovno 0,02 % |
Přísná kontrola pro zajištění čistoty |
|
Fe |
Zbývající množství (≈ 89 %) |
Maticový prvek |
Fyzikální vlastnosti
|
Výkon |
Číselná hodnota/rozsah |
Zkušební podmínky |
|
Hustota |
≈ 7,75 g/cm³ |
Pokojová teplota (20 stupňů) |
|
Bod tání |
≈ 1360-1400 stupňů |
- |
|
Elektrický odpor |
≈ 0.45 μΩ·m |
Pokojová teplota |
|
Tepelná vodivost |
≈ 32 W/(m·K) |
Pokojová teplota |
|
Koeficient tepelné roztažnosti (20-100 stupňů) |
≈ 11.0 × 10⁻⁶ /K |
- |
|
Modul pružnosti (Youngův modul) |
≈ 195 GPa |
Pokojová teplota |
|
Poissonův poměr |
≈ 0.28 |
Pokojová teplota |
|
Magnetismus |
Feromagnetické |
Martenzitická struktura, která je magnetická |
Mechanické vlastnosti (normalizované + temperované, typické hodnoty, ASTM A335)
|
Výkon |
Typická hodnota |
Implementační standardy |
|
Pevnost v tahu |
Větší nebo rovno 585 MPa |
ASTM A335 |
|
Mez kluzu (0,2% offset) |
Větší nebo rovno 415 MPa |
ASTM A335 |
|
Prodloužení (měřicí délka 2 palce/50 mm) |
Větší nebo rovno 20 % |
ASTM A335 |
|
Tvrdost |
Menší nebo rovno 250 HB (typická hodnota) |
- |
Note: The strength level of P91 is significantly higher than that of P22 (≥415 MPa / ≥205 MPa). Its core advantages lie in the ultra-high high-temperature strength and creep resistance brought about by V-Nb micro-alloying and tempered martensite microstructure, which can achieve a wall thickness reduction of approximately 40-50%. For higher temperature grades (>620 stupňů), doporučuje se vybrat P92.
Výkon při vysokých{0}}teplotách
ASTM A335 P91 si zachovává vysokou úroveň pevnosti při zvýšených teplotách a je vhodný pro dlouhodobé-dlouhodobé vysoké{3}}teplotní podmínky až do 593 stupňů nebo nižších:
|
Teplota |
Pevnost v tahu (MPa, přibližně) |
Míra udržení výkonu |
|
Pokojová teplota (20 stupňů) |
Větší nebo rovno 585 |
100% |
|
400 stupňů |
≈ 520 |
Větší nebo rovno 89 % |
|
500 stupňů |
≈ 480 |
Větší nebo rovno 82 % |
|
593 stupňů |
≈ 400 |
Větší nebo rovno 68 % |
|
620 stupňů |
≈ 350 |
Větší nebo rovno 60 % |
Dlouhodobá-tepelná stabilita a mikrostrukturální stabilita
ASTM A335 P91 vykazuje dobrou mikrostrukturální stabilitu při dlouhodobém-provozu při teplotách nižších nebo rovných 593 stupňům . Mikrostruktura mikrolegování V-Nb a temperovaného martenzitu účinně zvyšuje-pevnost při tečení při vysokých teplotách a odolnost proti oxidaci. Mikrostrukturální stabilita se však snižuje a pevnost při tečení výrazně klesá při dlouhodobém používání-nad 620 stupňů; proto se nedoporučuje pro{10}dlouhodobou službu nad 620 stupňů . Pro vyšší teplotní třídy se doporučuje P92.
Systém tepelného zpracování
Konečný výkon ASTM A335 P91 je vysoce závislý na režimu tepelného zpracování, přičemž společné specifikace jsou následující:
1. Normalizační léčba (normalizace)
Zahřejte na 1040-1065 stupňů, držte po dostatečnou dobu (přibližně 1 hodinu na palec tloušťky stěny), poté ochlaďte vzduchem nebo ventilátorem. Výsledkem je rovnoměrná, jemná martenzitická struktura, která ji připravuje pro následné temperování.
2. Popouštění(temperování)
Zahřejte na 730-780 stupňů, držte po dostatečně dlouhou dobu a poté ochlaďte vzduchem. Tím se odstraní napětí vyvolaná normalizací, získá se temperovaná martenzitická mikrostruktura, optimalizuje se houževnatost a plasticita a dosáhne se konečných provozních vlastností.
3. Úplné žíhání (volitelné)
Zahřejte na 850-900 stupňů, udržujte na teplotě, poté pec ochlaďte na přibližně 650 stupňů a poté vzduchem ochlaďte na pokojovou teplotu. To se používá k eliminaci namáhání při tváření za studena nebo ke zlepšení tvárnosti při tváření za studena.
Pozor:
Teplota tepelného zpracování P91 (normalizace 1040-1065 stupňů) je mnohem vyšší než teplota P22 (900-960 stupňů) a musí být přísně kontrolována.
Tepelné zpracování po svařování (PWHT) musí být provedeno po svařování. Zahrnuje zahřátí na 730-780 stupňů, udržování na teplotě a následné pomalé ochlazování, aby se odstranilo zbytkové napětí při svařování a změkčila se teplem ovlivněná zóna.
Požadavky na proces svařování pro P91 jsou přísnější než pro P22. Doporučuje se přísně kontrolovat příkon svařovacího tepla a teplotu předehřívání (200-300 stupňů).
Teplota a čas tepelného zpracování musí být přísně kontrolovány, aby se zabránilo hrubnutí zrna nebo kolísání výkonu.
Použitelná média
Vysokoteplotní pára-
Hlavní parní potrubí ultra-superkritických/superkritických elektráren (méně než nebo rovno 593 stupňů), sběrače kotlů, přehřívací trubky, přihřívací trubky
Procesní plyny s vysokou-teplotou a-tlakem
Vysokoteplotní a vysokotlaká-potrubí pro chemická zařízení, jako je syntéza čpavku, výroba metanolu a chemická hnojiva
Jaderná elektrárna
Potrubí tepelného výměníku jaderného ostrova, potrubí parního generátoru
Horká voda
Topná síť, topný systém
Teplonosné oleje a tepelné nosiče
Potrubí pro systémy chemického přenosu tepla
Poznámka: ASTM A335 P91 není vhodný pro silně korozivní média, jako jsou silné oxidační kyseliny a chloridy s vysokou-teplotou a vysokou-koncentrací. Jeho horní limit pro odolnost proti oxidaci je přibližně 593-620 stupňů; P92 se doporučuje při překročení této teploty. P91 má vysoké požadavky na svařovací procesy a doporučuje se, aby jej obsluhovali zkušení svářeči.


ASTM A335 P91 je vhodný pro podmínky ultra-vysoké teploty a vysokého-tlaku v rozmezí od 550 do 593 stupňů. Je to jeden z preferovaných materiálů pro ultra-superkritické elektrárny a projekty jaderné energetiky, doporučený pro použití v následujících oblastech:
Aplikační pole
-
Výroba energie z fosilních paliv (základní aplikace)
● Hlavní parní potrubí pro ultra-superkritické/superkritické elektrárny (menší nebo rovno 593 stupňů)
● Buben kotle, buben přehříváku
● Trubky vysokoteplotního přihřívače, vysokoteplotní-trubky přehříváku
● Vysokoteplotní parovodní systém- -
Výroba jaderné energie (hlavní aplikace)
● Potrubí tepelného výměníku jaderné elektrárny
● Potrubí jaderného ostrovního parního generátoru
● Vysokoteplotní a vysokotlaké{1}}procesní potrubí v jaderných elektrárnách -
Petrochemický
● Vysoko-teplotní a vysokotlaká{1}}potrubí pro hydrorafinační/hydrokrakovací jednotky v rafineriích
● Procesní potrubí jednotky katalytické reformy
● Vysokoteplotní{0}potrubí v jednotkách na krakování etylenu -
Chemický průmysl a průmysl hnojiv
● Vysokoteplotní procesní potrubí pro závody na syntézu amoniaku
● Plynovody na reformování závodu na výrobu metanolu
● Vysokotlaké-teplotní a{1}}tlakové potrubí v továrnách na hnojiva -
Vysokoteplotní a vysokotlaké-koncovky potrubí
● Vysokoteplotní-kolena, T-kusy a redukce
● Kované potrubní fitinky, příruby
Dodávka a přizpůsobení
Nabízíme flexibilní a spolehlivá řešení dodavatelského řetězce, abychom zajistili, že obdržíte trubky z legované oceli ASTM A335 P91, které dokonale odpovídají požadavkům vašeho projektu.
Přizpůsobitelné tvary materiálů
Podporujeme výrobu různých základních i speciálních tvarů dle výkresů nebo specifikací.
|
Formulář |
 Bezešvé ocelové potrubí
|
 Trubka s velkým-průměrem-stěn
|
 Trubka z legované oceli
|
|---|---|---|---|
|
Konvenční rozsah |
Vnější průměr: 10.3 - 1067 mm; Tloušťka stěny: 1 - 150 mm |
Vnější průměr: 219 - 1067 mm; Tloušťka stěny: 20 - 150 mm |
Vnější průměr: 10.3 - 610 mm; Tloušťka stěny: 1 - 50 mm |
|
Možnost přizpůsobení |
Bezešvé trubky tažené za tepla-/za studena-, řezání s pevnou-délkou, zkosení, závity na koncích trubek, speciální podmínky tepelného zpracování (normalizace + temperování / žíhání) |
Expanze za tepla, řezání s pevnou{0}}délkou, úkosové obrábění, speciální podmínky tepelného zpracování |
Přesné trubky tažené za studena-, řezání s pevnou-délkou, speciální povrchová úprava |
Proč si vybrat nás? - Spolehlivá inženýrská technologie. Spolehlivé dodání.
V Číně pro vás nejsme jen dodavatelem, ale také důvěryhodným partnerem v oblasti materiálů.

Vertikálně integrovaná výroba
Vlastní 20 000 ㎡ zařízení s 10+ automatizovanými linkami (8,000+ tun/rok). Vlastní-nástrojové a lisovací centrum umožňuje rychlé přizpůsobení a efektivní kontrolu nákladů - bez prostředníků.

Přísná kontrola kvality v každé fázi
Úplná sledovatelnost napříč klíčovými kontrolními body kontroly kvality v průběhu výroby. 100 % v souladu se standardy ASTM/ASME, EN a GB. Zprávy o zkouškách materiálu jsou k dispozici u každé zásilky.

Spolehlivé dodávky a exportní balení
10+ let export do Evropy, Severní Ameriky, jihovýchodní Asie a Středního východu s voděodolnou a antikorozní-ochranou v kombinaci s flexibilními možnostmi dopravy zajišťuje bezpečné a včasné-dodání.

Ověření vzorku před hromadnou výrobou
Poskytujeme bezplatné vzorky pro ověření kvality, což vám umožňuje zadávat hromadné objednávky až po schválení. Přesným měřením rozměrů a transparentní výrobou zajišťujeme konzistenci od vzorku až po hromadnou výrobu.
FAQ
Otázka: Jaké jsou hlavní výhody ASTM A335 P91?
Otázka: Jaký je rozdíl mezi ASTM A335 P91 a P22? Jak si mezi nimi vybrat?
Otázka: Jaké jsou rozdíly mezi ASTM A335 P91 a P92? Jak si mezi nimi vybrat?
Otázka: Jaká je maximální provozní teplota pro ASTM A335 P91?
Otázka: Jaký je svařovací výkon ASTM A335 P91?
Otázka: Jaká je odolnost proti korozi ASTM A335 P91?
Populární Tagy: astm a335 p91, Čína výrobci astm a335 p91, dodavatelé, továrna